 EN
Разумевање основа екструзије алуминијума
Шта је екструзија алуминијума?
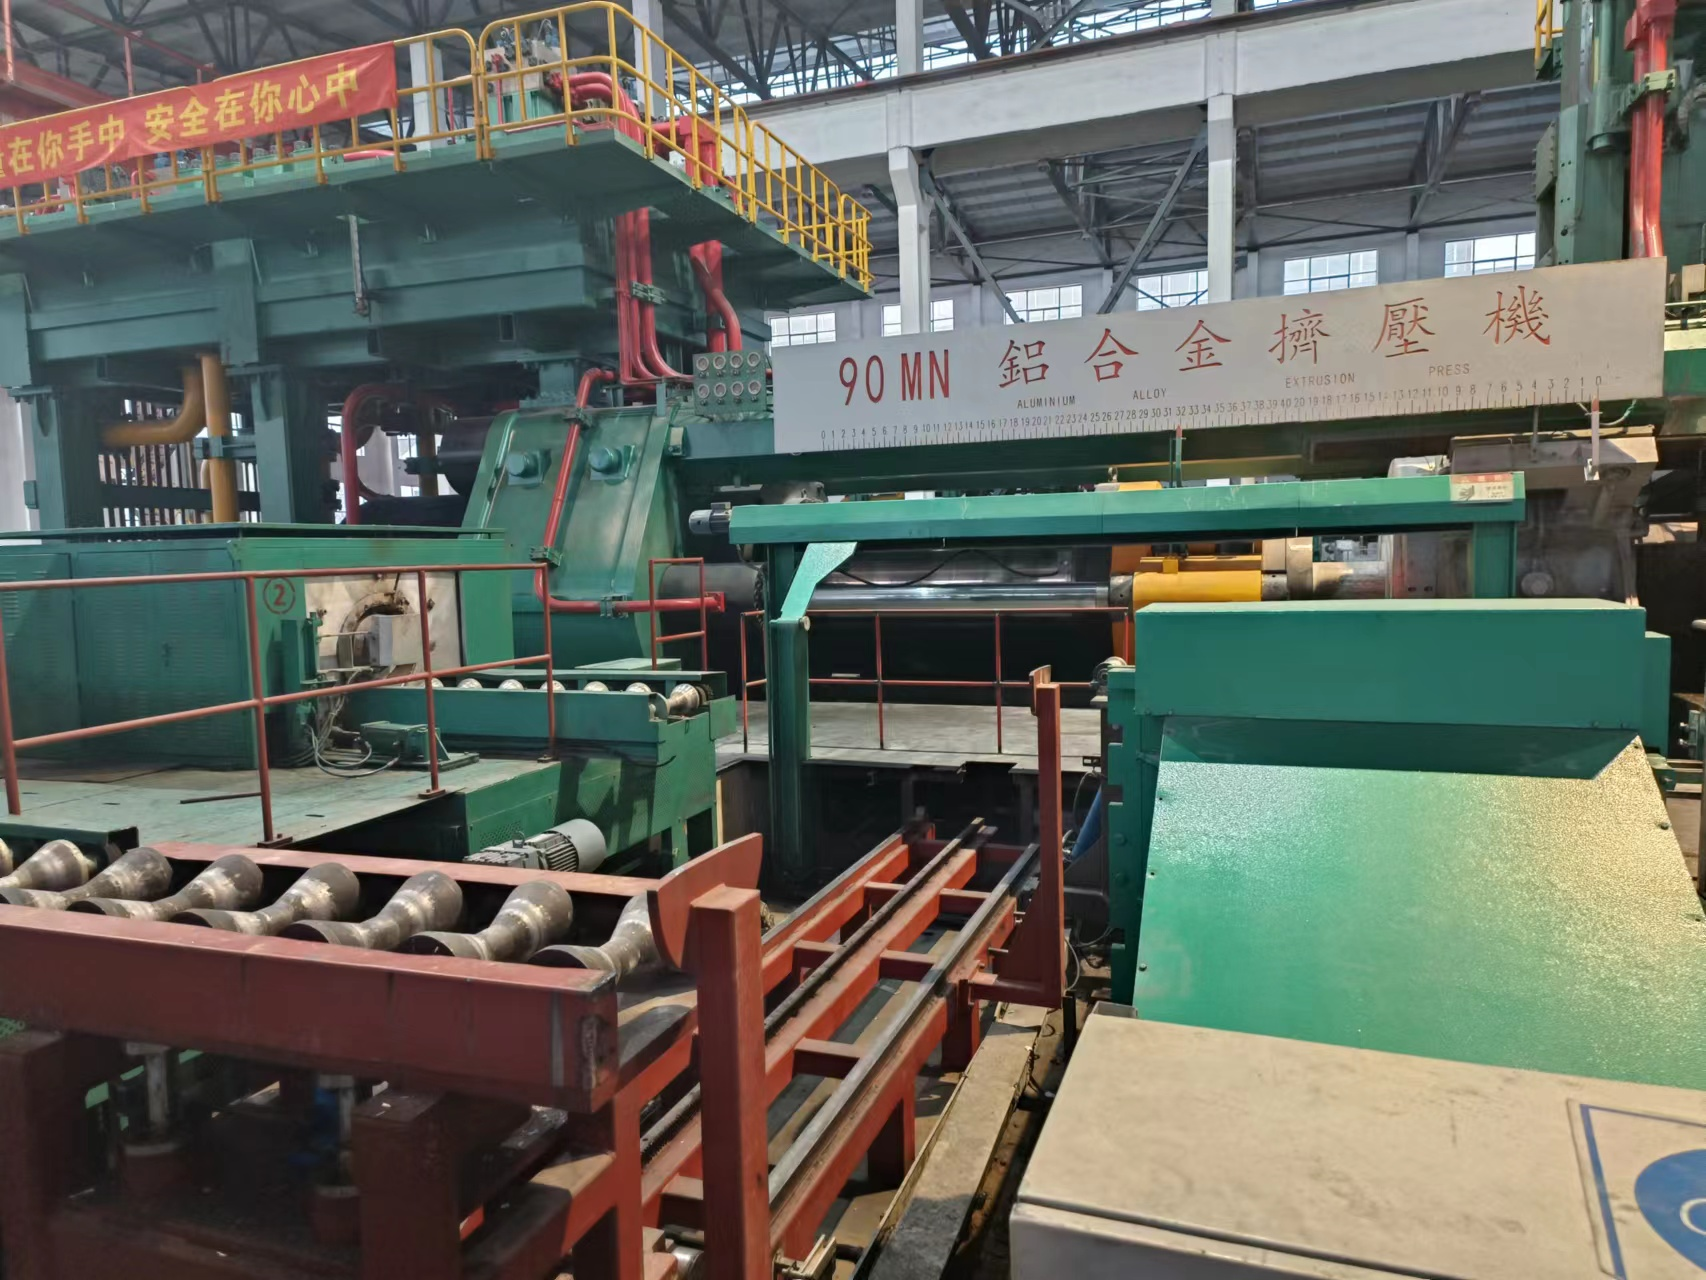
Процес екструзије алуминијума узима сирове алуминијумске легуре и обликује их у дуге, континуиране профиле са специфичним поперечним пресецима. Када се билети загреју између 480 и 500 степени Целзијуса, они се довољно омекшавају да би се гурали кроз специјално израђене челичне штампе под огромним хидрауличким притиском који понекад достиже чак 15.000 тона. Оно што изалази са другог краја су ови невероватно лаки, али јаки структурни делови. Занимљиво је да се данас око шест од десет зграда за основу своје конструкције ослања на ову технику, а видимо сличне примене у различитим транспортним индустријама где штедња тежине заиста чини разлику.
Како функционише процес екструзије алуминијума?
- Припрема за умирање ЦНЦ обрађени алатни челични штампачи обликују профил
- Огревање кутије Инфрацрвене пећије равномерно греју алуминијумске трупе на 480500°C
- Екструзија Рам гура омекшен метал кроз штампу брзином од 5 50 м/мин
- Kaljenje Принудно ваздушно или водено хлађење обезбеђује димензионну стабилност
- Проширење и резање Механичко истезање исправља деформацију пре пилења на дужину
Недавни напредак као што су системи за праћење притиска у реалном времену смањују отпад материјала за 18%, док се одржавају толеранције од ± 0,5 мм на сложеним геометријама.
Опроштен преглед процеса екструзије алуминијума
Размислите шта се дешава када деца гурају играчку тесто кроз резачице за колачиће, а затим замислите да радите нешто слично са металом у фабричком обиму. У основи, тако функционише екструзија алуминијума. Основна идеја је да се чврст метал претвори у све врсте корисних облика као што су гређа, канали и оне фрижидерске перке које видимо на електроници. У основи, овде су укључени три главна корака. Прво долази до загревања метала док не постане довољно мека да се може радити с њом. Затим долази до стварног притискања где се загревани метал пробија кроз штампе како би се створили специфични профили. Након тога, потребно је и неко завршно обрађивање, углавном хлађење производа и резање у дужину по потреби. Пошто цео овај процес тече тако глатко од почетка до краја, многе фабрике могу да издвоје око 500 метара ових металних профила сваки сат без заустављања.
Основни принципи иза алуминијумске екструзије
Топлота, притисак и деформација: кључне силе у екструзији
Процес екструзије алуминијума зависи од три главна фактора који раде заједно: топлоте, притиска и пажљивог обликовања. Када се коцке подигну на око 400 до 500 степени Целзијуса, њихова отпорност пада за око 80%, али и даље задржавају своју основну структуру. Велике хидрауличке машине затим притискају са снагама између 15 хиљада и 35 хиљада фунти по квадратном инчу да би меко метало провукле кроз посебне штампе. То ствара те сложене облике које често видимо, а метал се деформише преко 95% времена током овог процеса. Оно што овај метод чини тако вредним је то што чак и након свих ових манипулација, алуминијум задржава своју природну заштиту од рђе и одржава велику равнотежу између тежине и чврстоће која га чини тако популарним у свим индустријама.
Директна и индиректна екструзија алуминијума: упоређива анализа
| Параметри | Директна екструзија | Непосредна екструзија |
|---|---|---|
| Движење за умирање | Стационарна | Покреће се са рамом |
| Фрикција | Високи (контакт са билет-марином) | Смањено за 3040% |
| Коришћење енергије | 1520% више | Појефикасније |
| Примене | Једноставни поперечни пресеци | Прецизни делови за ваздухопловство и свемир |
Директна екструзија доминира индустријским апликацијама због једноставнијег алата, док индиректне методе превладавају где су ниска тријање и чврсте толеранције критичне.
Топла, топла и хладна екструзија: Улога температуре
Температура директно утиче на проток материјала и коначна својства:
- Топла екструзија (350500°C) : Стандарт за структурне легуре, балансирајућу формабилност и брзину
- Топла екструзија (150350°C) : Смањује оксидацију, док задржава 85% густилости топле екструзије
- Хладна екструзија (комјесна температура) : Повећава чврстоћу на истезање за 15-25%, путем загардења
Студије показују да температурне одступања већа од 10°C могу повећати површинске дефекте за 18%, што наглашава потребу за прецизном контролом.
Типови и конструкције алуминијумских екструзијских профила
Тврди, шупљи и полушупљи профили: Уобичајене врсте алуминијумске екструзије
Класификација алуминијумских екструзијских профила у великој мери зависи од њиховог облика попречног пресека. Чврсте врсте као што су штапићи и шипке имају континуирани материјал, што их чини одличним избором за ствари попут структурних греда и делова машина где је снага најважнија. Полни профили имају празне просторе унутар, што им даје одличну чврстоћу док задржавају малу тежину. Зато су тако популарни у оквирима аутомобила и спољашњим деловима зграда. Затим постоје полудули дизајни који имају неки унутрашњи простор, али не и потпуну празнину. Ови се добро налазе на средњем месту између компликованих производних потреба и практичне ефикасности, често се појављују у прозорима и изолацијама у различитим индустријама.
| Тип профила | Кључне карактеристике | Уобичајене апликације |
|---|---|---|
| Тврда | Пољски пресек | Подржња гређа, решетки |
| Дубока | Унутрашње шупљине смањују тежину | Шасси возила, ХВЦ канали |
| Половино дубоки | Делимични празнини за изолацију/изређивање | Окрепи за врата, монтаже за соларне панеле |
Проекторске могућности и ограничења екструдираних профила
Иако је алуминијумска екструзија способна да производи сложене облике, има практичне ограничења. Дебљина зида испод 1,5 мм ризици од деформације током хлађења, и чврсте толеранције (±0,13 мм) захтевају напредну инжењерску технику. Мулти-порт умира сада омогућити до шест међусобно повезаних комора у шуплим профилима, иако се трошкови производње повећавају за 18-22%, у поређењу са стандардним дизајном.
Студија случаја: Системи рељаца на замену који користе комплексне шупље екструзије
Недавни транспортни пројекат користио је шупље алуминијумске профиле са унутрашњим кабелским каналима и спољним Т-слотима за модуларну монтажу. Достигнути дизајн 40% смањење тежине у односу на челик, уз испуњавање стандарда за отпорност на умор ISO 9001: 2015. Ово показује како екструзије прилагођене за потребе решавају инжењерске изазове кроз ефикасност материјала и интегрисану функционалност.
Процес производње алуминијумске екструзије корак по корак
Од кутије до производа: Процедура екструзије алуминијума у 10 корака
Припрема за штампање почиње када се прецизни алати загреју на око 450 до 500 степени Целзијуса. То помаже материјалима да боље тече током обраде. Сами билети треба да остану у пећи неко време, око четири до шест сати на температури између 500 и 550 степени Целзијуса да би се решили проблеми са унутрашњим стресом. Након тога долази фаза притискања, која се дешава под прилично интензивним притиском који се креће од 15 000 до 35 000 фунти по квадратном инчу. Постоји неколико важних корака након притискања: угашање да би се ствари брзо охладиле, истезање усклађивања како би се решили проблеми са деформацијом и различити третмани старења као што су Т5 или Т6 темпераменти у зависности од тога каква је тврдоћа потребна за коначни производ. Многи модерни производни постројења сада имају ове паметне сензорске системе уграђене у себе. Ови уређаји на бази вештачке интелигенције прате температуру кутије са прецизношћу од плус или минус пет степени док прате брзину кретања јарева. Заводи који користе ову технологију извештавају да су видели смањење остатка материјала негде око 20% додати или одузети.
Зашто претгревање и хомогенизација обезбеђују квалитет екструзије
Прегревање билета на 400-500 °C смањује снаге екструзије за 18%, а истовремено чува структурни интегритет. Хомогенизација раствора сегрегацију легуре, стварајући јединствену структуру зрна која спречава пукотине, посебно од виталног значаја за компоненте ваздухопловне класе. У комбинацији са топлотним профилирањем у реалном времену, ови кораци смањују површене дефекте за 35% у поређењу са нехомогенизованим алуминијем.
Кључни фактори који утичу на квалитет у екструзији алуминијума
Избор материјала, дизајн штампе и контрола температуре
Избор материјала одређује погодност за примену, док дизајн штампе управља прецизношћу профила. Оптимизована геометрија може побољшати ефикасност производње за 15-20%. Контрола температуре је једнако кључна; одржавање температуре билета између 425 °C и 475 °C смањује дефекте површине за 30%.
Износ и састав легуре: Скривене променљиве конзистенције
Износ извора мења толеранције до 0,8% на 10.000 циклуса, што захтева предвиђачко одржавање. Легуре са 0,150,25% магнезијума показују 40% бољу отпорност на зношење од стандардних формулација серије 6000.
ИИ-оглашени системи мониторинга смањују дефекте за 35% (Журнал технологије обраде материјала, 2023)
Алгоритми машинског учења откривају ситне варијације притиска (±2,5 бара) и температуре (±3 °C), омогућавајући хитне корекције које спречавају слаби излаз.
Да ли рециклирани алуминијум може задржати структурну интегритет у екструзији?
Постиндустријски остаци обрађени напредном филтрацијом постижу 98,5% чистоће. Тестирање на трајање показује да правилно топлотно обрађена рециклирана легура 6063 испуњава 96% чврстоће првобитних материјала, што потврђује њену одрживост за структурне апликације.
Често постављене питања
Која је главна предност алуминијумске екструзије?
Алуминијумска екструзија пружа равнотежу између чврстоће и лаке тежине, што га чини идеалним за грађевинску и транспортну индустрију у којој је штедња тежине од кључног значаја.
Како варијације температуре утичу на екструзију алуминијума?
Варијације температуре веће од 10 °C могу повећати површинске дефекте за 18%, што наглашава важност прецизне контроле у процесу екструзије.
Да ли се рециклирани алуминијум може ефикасно користити у екструзији?
Да, рециклирани алуминијум обрађен кроз напредну филтрацију постиже високу чистоћу и задржава структурни интегритет, што га чини одрживам за екструзије.