 EN
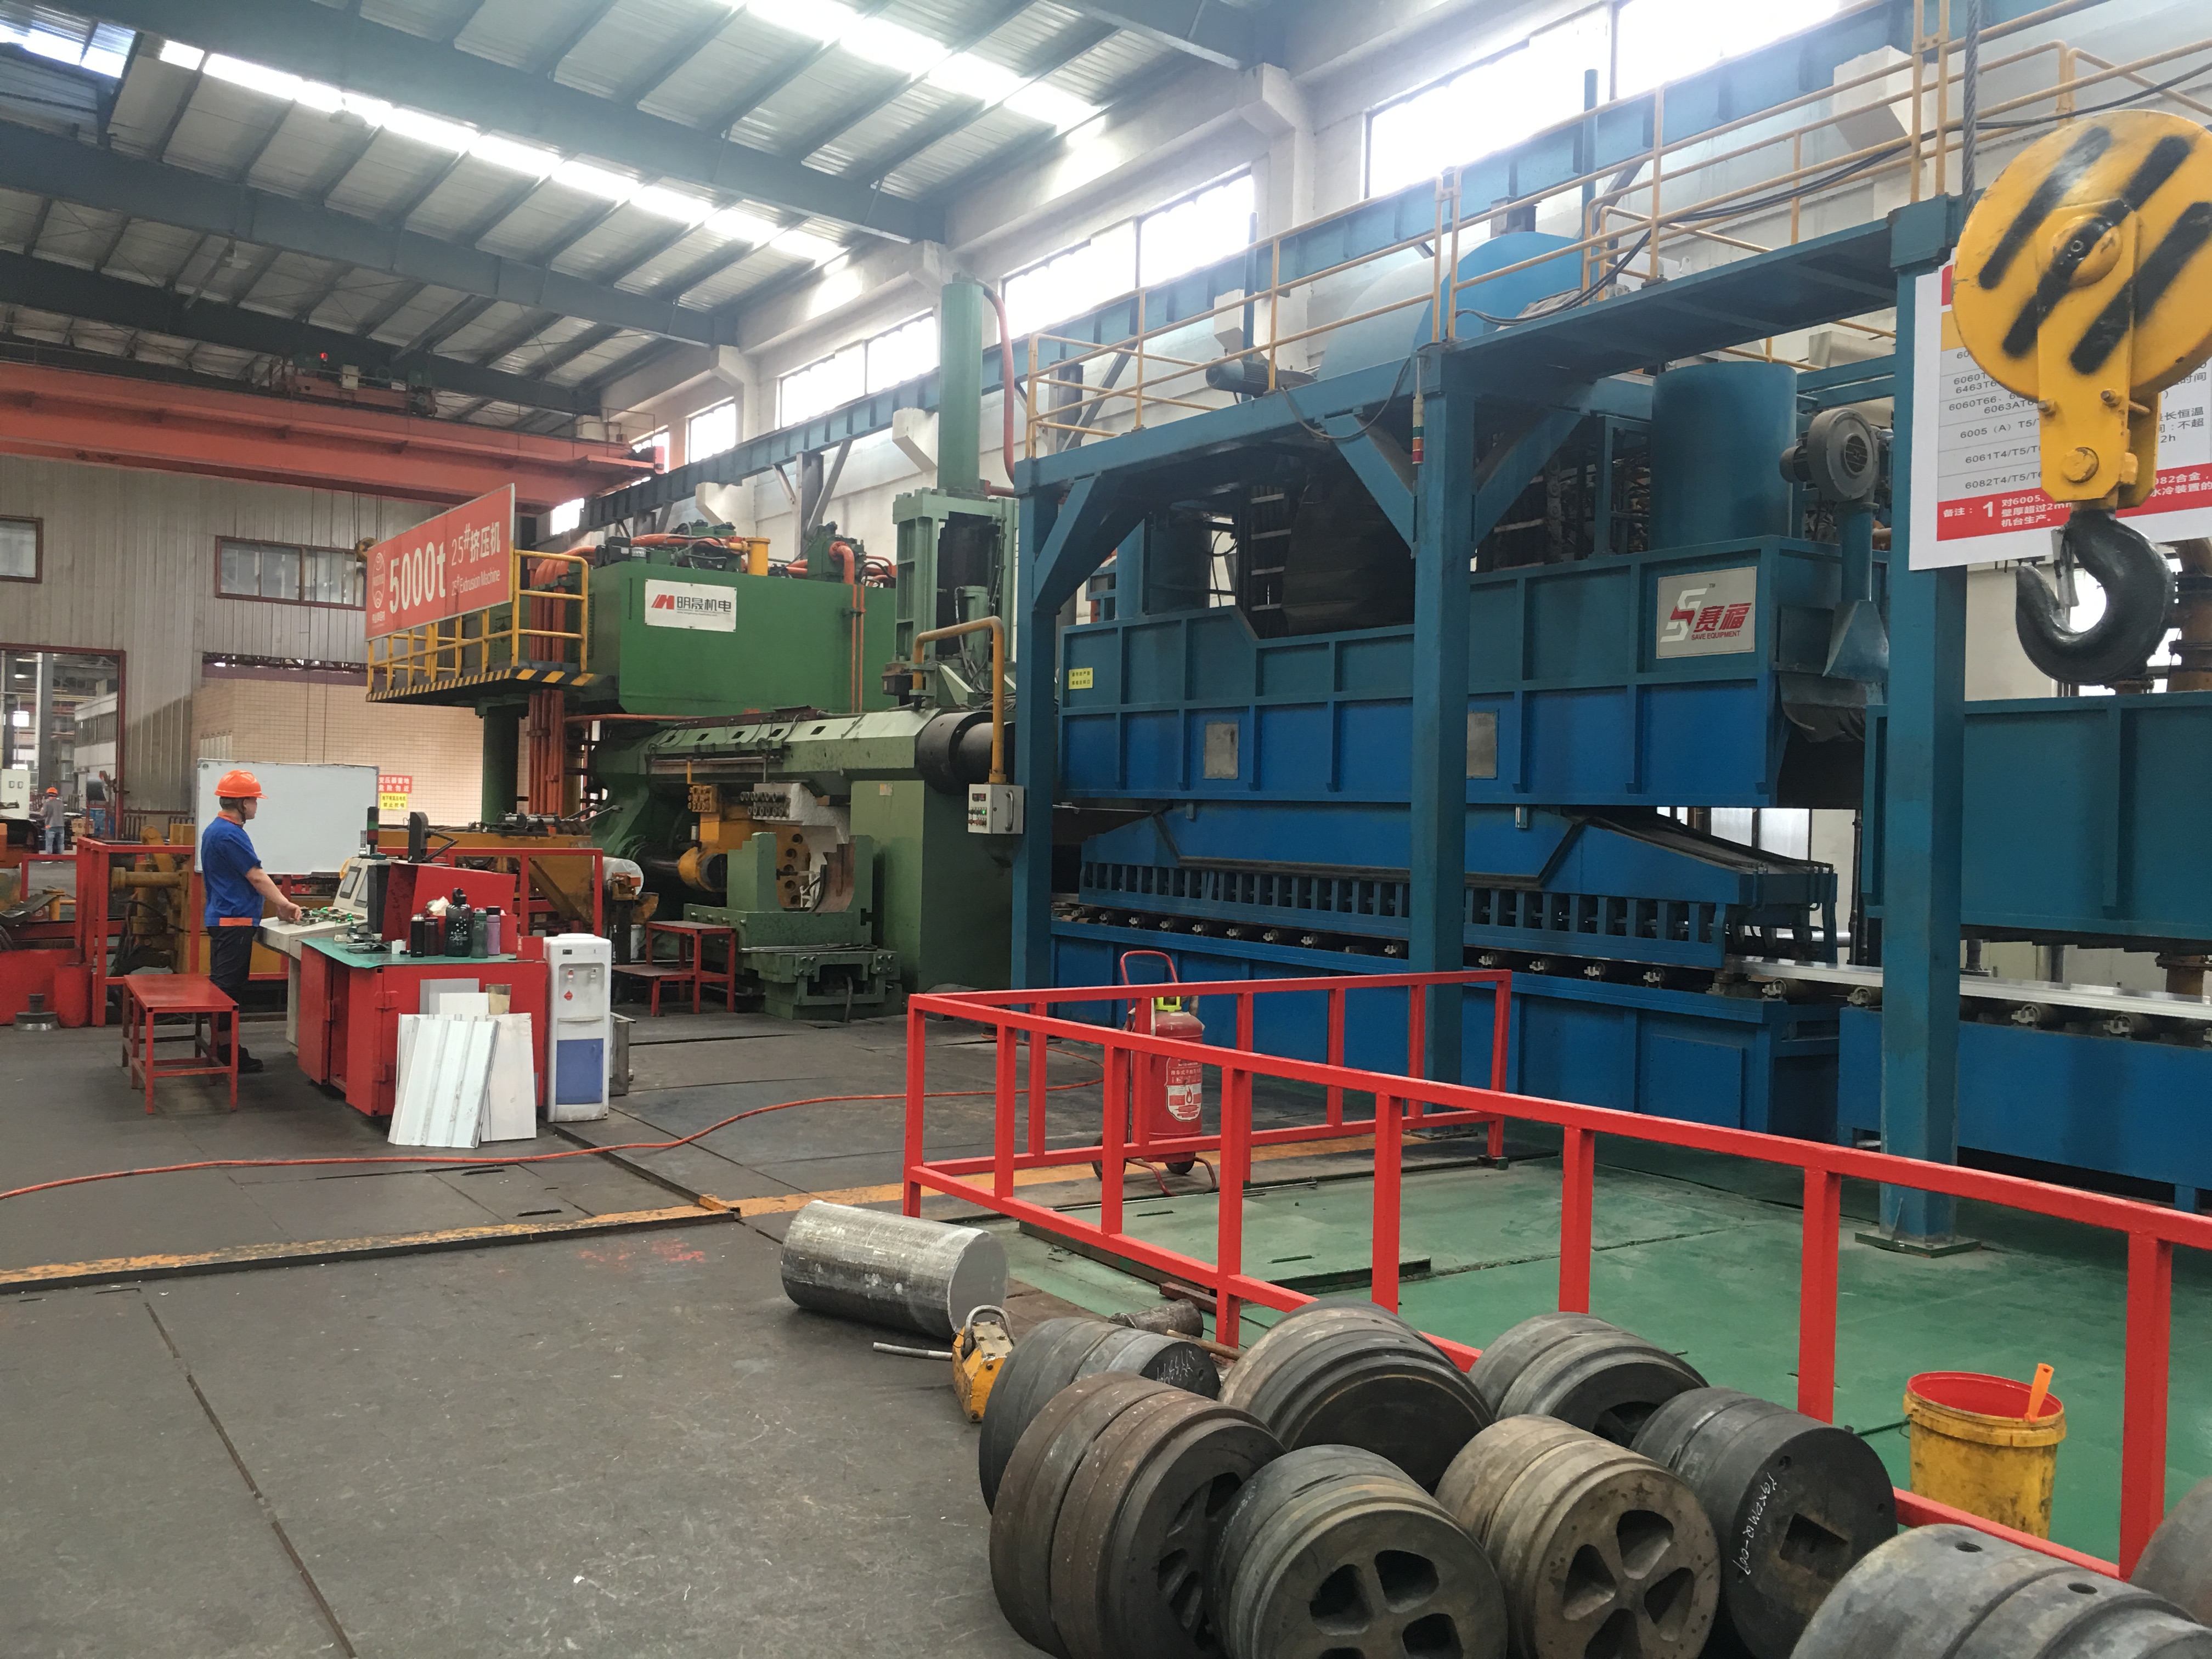
Разумевање кључних изазова у екструзији алуминијума
Уобичајени дефекти и основни узроци у екструзији алуминијума
Процеси екструзије алуминијума суочавају се са постојаним изазовима квалитета, са повлачним пукоћима, лупањем и мехурићима међу најкритичнијим дефектима. Ови проблеми обично потичу од три примарна фактора: неконзистентне температуре загревања билета, заробљавање гаса током тока материјала и деградиране површине штампе.
Јапанско друштво за прецизну технику (2023) извештава да мање од 15% произвођача постиже стопу грешака испод 3% у екструзији танких зидова за аеропросторне примене, што истиче прецизност потребну у високотехнолошким индустријама.
Улога допуштених одступања у тачности екструзије (±0,001³)
Постизање допуштених одступања од ±0,001³ захтева педантну контролу над силама пресе, стабилношћу температуре и поравнањем матрице. Ова граница прецизности је неопходна за компоненте медицинских уређаја, структурне делове аутомобила и хладњаке за електронику.
Истраживање из 2023. године је показало да су произвођачи који користе серво-контролисане пресе за екструзију смањили прекорачења допуштених одступања за 47% у односу на хидрауличке системе, мада су оперативни трошкови порасли за 18–22%.
Утицај хабања матрице, неправилног поравнања и површинских недостатака
Прогресивно зношење штампања мења динамику протока материјала, што доводи до гребања површине након 1015 циклуса екструзије, изопачења профила који прелазе 0,3 ° по метри у неправилним поставкама и повећаног штрипа због неконзистентне дебелине зида.
Кинеска академија инжењерских наука (2023) открила је да су ласерски вођени системи усклађивања ротаца смањили повърхностне дефекте за 34% у производњи аутомобилске екструзије.
Непостојечности у управљању топлотом и проток материјала
Температурни градијенти који прелазе 12 °C/cm чине 58% случајева деформације у екструзији широког профила. Напређена решења укључују вишестепене хладилове кревета са контролом температуре за специфичне зоне, моделе предвиђања протока на АИ и изотрмалне технике екструзије.
У овом случају, услед тога што су се укупне производње и производња алуминијума у Азији и Пацифику повећали, укупна производња и производња алуминијума у Азији и Пацифику су се повећала.
Kako CNC mašine poboljšavaju preciznost u aluminijumskoj ekstruziji
Moderni CNC (Computer Numerical Control) sistemi rešavaju izazove ekstruzije aluminijuma kombinovanjem digitalne preciznosti i mehaničke pouzdanosti. Kroz programabilne putanje alata i povratnu spregu u zatvorenoj petlji, postiže se ponovljivost pozicije unutar ±0,001" tokom serije proizvodnje.
Kako CNC mašine poboljšavaju dimenzionu konzistentnost
CNC tehnologija obezbeđuje strogu geometrijsku usaglašenost tako što nadoknađuje termičko širenje i elastično povlačenje materijala u realnom vremenu. Izveštaj o preciznoj proizvodnji iz 2024. godine pokazao je da CNC kontrolisani procesi ekstruzije smanjuju dimenzione varijacije za 58% u odnosu na hidraulične sisteme — ključno za delove automobilske platforme i arhitektonska prozorska okna.
Integracija CNC kontrole u operacije prese za ekstruziju
Напредни CNC контролери сада директно комуницирају са екструзионим пресама, синхронизујући загревање билинга, брзину клипа и параметре квеньења. Ова интеграција смањује деформације профила за 41% (Часопис за напредну производњу, 2023), посебно код сложених вишеструким шупљинама изведених профила за хладњаке и соларне панеле.
Студија случаја: Смањење стопе отпада за 32% коришћењем CNC синхронизације
Водећи добављач за аеропростор постигао је 0,87% губитка материјала повезивањем своје 25 MN екструзионе пресе са опремом за истовремено исправљање водећом CNC технологијом. Синхронизовани систем аутоматски прилагођава силу вуче на основу ласерских мерења у реалном времену, елиминишући ручне пробе и грешке током производње цеви са танким зидовима.
Аутоматска контрола квалитета: Мониторинг и повратна информација у реалном времену
Мониторинг у реалном времену помоћу ласерске профилометрије и визуелних система
Savremene linije ekstruzije koriste lasersku profilometriju i sisteme mašinskog vida za snimanje poprečnih dimenzija sa više od 500 merenja u sekundi. Ovi sistemi otkrivaju površinske nedostatke veličine čak i 5μm i odstupanja dimenzija veća od ±0,001", omogućavajući trenutno intervenisanje pre nego što profili uđu u hladnjake.
Zatvorena petlja povratne sprege za trenutnu korekciju procesa
Kada senzori otkriju termalne gradijente veće od 8°C/m ili nepravilnosti u presi veće od 0,15 mm, automatski kontrolni sistemi pokreću podešavanje parametara unutar 300 ms. Ova brza reakcija sprečava širenje grešaka, smanjujući otpad materijala za 18–22% u odnosu na ručne postupke. Operateri primaju prioritetne upozorenja putem interfejsa proširene stvarnosti, dok sistem automatski vrši ispravke:
- Brzina klipa se prilagođava promenama temperature billeta
- Pritisak u kontejneru se ponovo balansira kako bi se održala konzistentnost protoka materijala unutar ±1,5%
- Kompensatori skretanja matrice se aktiviraju da bi neutralisali elastičnu deformaciju
Балансирање аутоматизације и стручности оператора у осигурању квалитета
Иако аутоматизовани системи обрађују 97% података из инспекције, искушени техничари су и даље од суштинског значаја за тумачење сложених аномалија које класификатори вештачке интелигенције означавају као „непотврђене“, калибрацију система за вид на основу нових профила рефлективности легура, као и потврђивање модела машинског учења у односу на физичке примерке сваких 45 производних циклуса.
Овај хибридни приступ остварује тачност детектовања дефекта од 99,96%, истовремено очувавајући људски надзор ради оптимизације и руковања изузетним случајевима.
Иновације које омогућавају уžе дозвољене отклоне у процесима екструзије
Напредан дизајн матрице: Дужина лежаја и термална компензација
Савремена екструзија постиже дозвољене отклоне од ±0,001" оптимизованим односом дужине лежаја (од 1,5:1 до 3:1), што стабилизује ток материјала. Системи термалне компензације спречавају деформацију матрице за 18–22 микрона/°C коришћењем активних канала за хлађење, чиме се осигурава конзистентна геометрија профила током дугих серија производње.
Иновације у процесу екструзије које омогућавају тачност од ±0,001"
Контрола затворене петље температуре билинга (±1,5°C) и брзине клипа (резолуција 0,01 mm/s) минимизира димензионално одступање. Двокоморни контејнери са капацитетом од 8.000–12.000 тона постижу искоришћење материјала од 94–97%, чиме се потреба за дообрадом смањује за 40% (Алуминијум асоцијација 2024).
Симулација заснована на вештачкој интелигенцији за оптимизацију пре производње
Алгоритми дубоког учења обучени на више од 50.000 симулација екструзије предвиђају перформансе матрице са тачношћу од 92%, чиме се број пробних циклуса смањује са 6–8 на само 1–2. Произвођачи извештавају о 32% бржем развојном циклусу за сложене профиле као што су вишекоморни хладњаци.
Нове технике у производњи лаких легура
Хибридна екструзија комбинује директно хлађење (брзина квањења 300–500°C/s) са адаптивним истезањем како би се надокнадило скупљање специфично за легуру. Недавни напредак у легурама серије 7000 омогућава дебљину зида испод 0,5 mm, при чему се одржава праволинијскост од ±0,002" на распону од 10 метара.
19 високоперформантних машина које трансформишу производњу алуминијумских екструзија
Преглед 19 машина које побољшавају прецизност и капацитет
Савремени процес екструзије алуминијума зависи од око 19 различитих врста машина које се свако баве одређеним проблемима током производње. Сервопресе које раде са високим брзинама могу постићи веома чврсте толеранције од око 0,001 инча захваљујући њиховој способности да прилагоде притисак по потреби. У међувремену, ови вишестепени раскидачи раде да одмах поправију искривљења током производње. За аутоматске системе за грејање кућа, одржавање стабилне температуре у оквиру плюс или минус 3 степени Целзијуса чини велику разлику. Ова врста контроле температуре помаже у смањењу проблема са проток материјала за око 40 посто у поређењу са старијим методама. Произвођачи сматрају да је ово побољшање посебно вредно за одржавање доследног квалитета производа у свим серијама.
| Способност | Традиционални машини | Напредне машине |
|---|---|---|
| Размај толеранције | ±0.005" | ± 0,001" (ИСО 286) |
| Брзина производње | 12 м/мин | 28 м/мин (4,5 пута брже) |
| Потрошња енергије | 850 кВтц/тон | уколико је потребно, може се користити и за производњу електричне енергије. |
| Стопа откривања грешака | Ручно узимање узорка | скенер 100% у реалном времену |
Стратегија: Постепено интегрисање опреме високих перформанси
Водеће постројења усвајају модел имплементације у три фазе:
- Пилот фаза : Понови старије пресе са сензорима оптерећења који су омогућени за ИОТ (812 недеља РОИ)
- Хибридна фаза : Комбиновање нових екструзионих шипки са AI регулаторима температуре
- Потпуна интеграција : Уградња затворених CNC система који остварују 99,2% конзистентности димензија
Ова фазна стратегија смањује капитални ризик за 65% у поређењу са потпуном заменом система, истовремено остварујући смањење отпада од 32% у првој години производње. Оператори задржавају могућност ручног прекидања током прелаза, чиме се осигурава непрекидна производња приликом усвајања нових радних процеса.
Често постављана питања
Који су уобичајени дефекти код алуминијумске екструзије и како се могу спречити?
Уобичајени дефекти укључују површинске пукотине, осламивање и мехуре, најчешће због неједнаког загревања билијана, заробљавања гаса и деградираних површина матрица. Спречавање подразумева боље управљање топлотом, поравнавање матрица и коришћење напредних технологија као што су CNC системи контроле.
Како CNC машине побољшавају прецизност екструзије алуминијума?
CNC машине побољшавају прецизност имплементацијом геометријског комплијанси, компензацијом топлотног ширења и синхронизацијом разних радњи пресовања, чиме значајно смањују варијабилност димензија у односу на традиционалне системе.
Коју улогу има аутоматизација у контроли квалитета процеса екструзије алуминијума?
Аутоматизација има кључну улогу тако што омогућава мониторинг у реалном времену и повратне информације, омогућавајући одмах исправке процеса ради спречавања мана, побољшавајући општу ефикасност и постижући високу тачност детекције дефекта.
Како произвођачи могу постићи мање допустиве одступања код екструзије алуминијума?
Произвођачи могу постићи мања допустива одступања помоћу напредних дизајна матрица, оптимизованих дужина лежишта, AI-вођених симулација и нових хибридних техника екструзије, осигуравајући конзистентан квалитет и смањујући отпад.
Које су предности интеграције опреме високих перформанси у процесе екструзије?
Интеграција опреме високих перформанси нуди предности попут побољшане прецизности, бржих брзина производње, смањене потрошње енергије, детекције мана у реалном времену и опште побољшање квалитета и конзистентности производа.
Садржај
- Разумевање кључних изазова у екструзији алуминијума
- Kako CNC mašine poboljšavaju preciznost u aluminijumskoj ekstruziji
- Аутоматска контрола квалитета: Мониторинг и повратна информација у реалном времену
- Иновације које омогућавају уžе дозвољене отклоне у процесима екструзије
- Напредан дизајн матрице: Дужина лежаја и термална компензација
- Иновације у процесу екструзије које омогућавају тачност од ±0,001"
- Симулација заснована на вештачкој интелигенцији за оптимизацију пре производње
- Нове технике у производњи лаких легура
- 19 високоперформантних машина које трансформишу производњу алуминијумских екструзија
- Преглед 19 машина које побољшавају прецизност и капацитет
- Стратегија: Постепено интегрисање опреме високих перформанси
-
Често постављана питања
- Који су уобичајени дефекти код алуминијумске екструзије и како се могу спречити?
- Како CNC машине побољшавају прецизност екструзије алуминијума?
- Коју улогу има аутоматизација у контроли квалитета процеса екструзије алуминијума?
- Како произвођачи могу постићи мање допустиве одступања код екструзије алуминијума?
- Које су предности интеграције опреме високих перформанси у процесе екструзије?